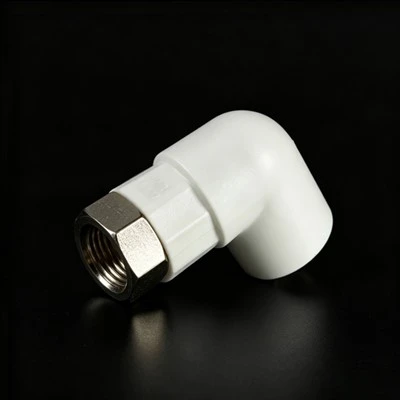
Dôvodom, prečo môžu rúry PPR zostať-bez netesností po celý život, je zváranie horúcim-tavením. Je úplne odlišný od závitových spojov-namiesto toho, aby sa spoliehal na gumové tesnenia, ktoré vynútia tesnenie, spojí potrubie a zapadne do jedného kusu na molekulárnej úrovni.
1. Princíp: Molekulárna fúzia termoplastických materiálov
PPR (náhodný kopolymér polypropylénu) je termoplast. Pri izbovej teplote sú jeho molekulárne reťazce pevne stočené, vďaka čomu je materiál tvrdý a stabilný. Po zahriatí na približne 260 stupňov sa materiál zmení na viskózny tekutý stav a jeho povrch sa stane tekutým a schopným tavenia.
Počas zvárania sa vonkajšia stena rúry a vnútorná stena tvarovky zohrejú do tohto stavu súčasne a potom sa rýchlo pritlačia k sebe. Akonáhle sú dva roztavené povrchy pevne pritlačené k sebe, molekulové reťazce sa rozptýlia a prepletú. Po ochladení a stuhnutí sa z nich stane jedna súvislá rúra. Pevnosť spoja je v podstate rovnaká ako samotná rúra.
2. Tri kroky zvárania
Ohrev: Ohrievací hrot ohrieva vonkajší povrch rúry aj vnútorný povrch tvarovky a vytvára rovnomernú roztavenú vrstvu. Časovanie závisí od priemeru potrubia-príliš krátkeho a neroztaví sa; príliš dlhé a materiál bude karbonizovať.
Vloženie: Odstráňte vrták a zatlačte rúrku priamo do tvarovky, kým nedosiahne vyznačenú hĺbku. Žiadne krútenie ani nakláňanie-len nechajte roztavené povrchy, aby sa úplne dotýkali a stláčali.
Chladenie: Po vložení nechajte len tak a nechajte prirodzene vychladnúť. Molekulárne reťazce v pokoji rekryštalizujú a pevnosť spoja sa úplne vytvorí. Ak počas tejto fázy otočíte alebo potiahnete potrubie, molekulárne prepletenie sa rozpadne, čo vedie k studenému zvaru (falošný zvar).
3. Tri parametre, ktoré určujú kvalitu
Teplota: Štandardná je 260 stupňov ± 5 stupňov. Príliš nízka a molekuly nie sú dostatočne aktívne, aby sa správne spojili; príliš vysoká a materiál degraduje a karbonizuje, čo spôsobuje prudký pokles pevnosti.
Čas: Čím väčší je priemer potrubia, tým dlhší je čas ohrevu. To zaisťuje, že tavenina úplne prenikne-. Nemôžete ju mať „varenú vonku, ale surovú vo vnútri“.
Tlak: Sila vkladania musí byť správna. Príliš malý tlak a povrchy nebudú mať tesný kontakt, čo vedie k nedostatočnej molekulárnej difúzii. Príliš veľká sila a roztavený materiál sa úplne vytlačí, čo spôsobí zmenšený vnútorný priemer (obmedzenie), čo ovplyvňuje prietok vody.
4. Prečo je horúca-tavenina najspoľahlivejšia
Závitové spoje sa pri tesnení spoliehajú na gumové krúžky, ktoré sa časom zhoršujú. Zvárané spoje-rozpúšťadlom závisia od chemických lepidiel, ktoré prinášajú riziko oddelenia rozhrania. Zváranie za horúca-nepoužíva žiadne tesnenia ani lepidlá,-plast v podstate rastie sám do seba. Teoreticky je tu nulové riziko úniku spoja. Pokiaľ je operácia vykonaná správne, spoj vydrží rovnako dlho ako samotná rúra.